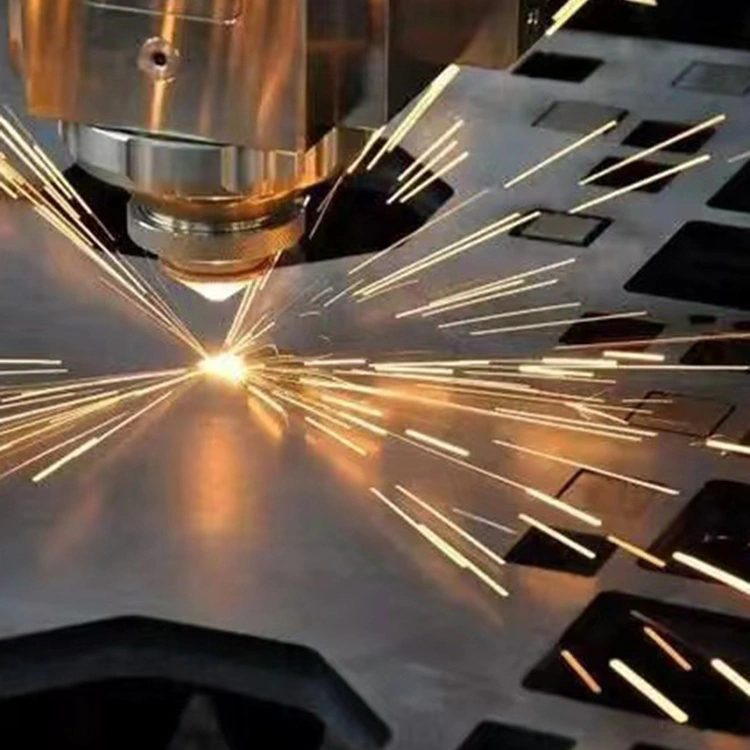
Landskapet för modern tillverkning förändras i en aldrig tidigare skådad takt, drivet av efterfrågan på mer komplexa geometrier, snävare toleranser och exotiska materialsammansättningar. I decennier var laserskärning till stor del begränsad till standardjärn- och icke-järnmetaller, tillsammans med grundläggande polymerer. Utvecklingen av resonatorteknik, strålleveranssystem och styrmjukvara har dock krossat dessa begränsningar. Idag, avanceradlaserskärningsystem är inte bara verktyg; de är sofistikerade tillverkningscentra som kan bearbeta en rad material som en gång ansågs omöjliga eller opraktiska att skära med ljus.
Att förstå vilka nya material som nu kan bearbetas med avancerade laserskärningssystem är avgörande för ingenjörer, designers och inköpsspecialister som vill förnya sig. Oavsett om det är högreflekterande kopparlegeringar som krävs för elektriska fordonskomponenter eller ömtåliga kompositmaterial som används inom flyg- och rymdindustrin, har kapaciteten hos modern laserutrustning utökats dramatiskt. PåTianjin Shenghui Metal Products Co., Ltd.,vi har bevittnat denna utveckling från första hand, genom att integrera banbrytande teknologi för att säkerställa att vår fabrik förblir i framkant av denna industriella revolution.
Innehållskatalog
Vilka exotiska metaller och legeringar skärs nu rutinmässigt med laserskärning?
Termen "exotisk" i metallurgi hänvisar vanligtvis till material som är svåra att bearbeta på grund av deras hårdhet, seghet eller kemiska reaktivitet. Traditionella mekaniska skärmetoder kommer ofta till korta när de står inför dessa legeringar, vilket leder till högt verktygsslitage och långsam genomströmning. Men med de senaste framstegen inom laserskärning har vi brutit ner dessa barriärer. Vår fabrik bearbetar rutinmässigt material som skulle ha förstört verktyg för bara ett decennium sedan.
Ett av de viktigaste genombrotten är bearbetningen av höghållfasta flyg- och rymdlegeringar som Inconel, Hastelloy och Titanium. Dessa material är väsentliga för komponenter som måste tåla extrema temperaturer och tryck. Avancerade laserskärningssystem använder specifika våglängdsjusteringar och pulsmoduleringar för att skapa en värmepåverkad zon så minimal att materialets strukturella integritet förblir intakt. Vi uppnår detta genom att använda högtryckshjälpgaser som samtidigt kyler det skurna och stöter ut smält material, vilket förhindrar mikrosprickbildning.
En annan kategori som har sett en massiv tillväxt är bearbetningen av avancerade höghållfasta stål (AHSS) som används inom bilindustrin. Dessa stål, inklusive presshärdat stål (PHS), är otroligt starka men notoriskt svåra att trimma. Med våra system använder vi multikilowatt fiberlasrar som driver igenom dessa material med hastighet och precision som mekaniska pressar inte kan matcha. Flexibiliteten i våra laserskärningsuppsättningar möjliggör snabb prototypframställning och produktionskörningar i små volymer utan behov av dyra hårda verktyg.
Dessutom har förmågan att skära högrena metaller som används inom medicin- och elektronikindustrin förbättrats. Tantal, som används för kirurgiska implantat, och molybden, som används för halvledarkomponenter, bearbetas nu dagligen i vår fabrik. Precisionen hos vår utrustning säkerställer att det inte finns någon kontaminering, vilket är avgörande för biokompatibilitet och elektronisk prestanda. Nedan finns en tabell som beskriver specifikationerna för våra primära laserskärningssystem som används för dessa avancerade metaller.
|
Materialkategori
|
Specifika legeringar
|
Laser typ
|
Max tjocklek (mm)
|
Assist Gas
|
| Superlegeringar |
Inconel 718, Hastelloy C-276 |
Fiberlaser (6kW - 12kW) |
20 mm |
Kväve/argon |
| Höghållfasta stål |
Usibor 1500, Ductibor 500 |
Fiberlaser (8kW - 15kW) |
30 mm |
Tryckluft/kväve |
| Eldfasta metaller |
Molybden, Tantal, Tungsten |
Grön våglängdsfiberlaser |
8 mm |
Argon |
| Titanlegeringar |
Betyg 5 (Ti6Al4V), Betyg 23 |
Fiberlaser (4kW - 8kW) |
25 mm |
Argon (för att undvika oxidation) |
Denna tabell visar den tekniska förmåga vi besitter på Tianjin Shenghui Metal Products Co., Ltd. Vår investering i olika laserkällor gör att vi kan skräddarsy skärprocessen till arbetsstyckets specifika metallurgiska egenskaper. Vi förlitar oss inte på en helhetssyn; istället matchar vi laserns våglängd och kraft till materialets absorptionsegenskaper. Detta säkerställer att när du frågar "Vilka nya material kan nu bearbetas med avancerade laserskärningssystem?" svaret är nästan alltid ett rungande "ja" när du samarbetar med oss.
Hur hanterar avancerade system reflekterande och kompositmaterial?
Historiskt sett har reflekterande material som koppar, mässing och aluminium varit förbannelsen av laserskärning. Laserstrålen skulle studsa tillbaka in i resonatorn och orsaka katastrofala skador på optiken och själva laserkällan. På liknande sätt presenterade kompositmaterial, med sin heterogena struktur, utmaningar på grund av olika förångningspunkter för matrisen och förstärkningen. Så, hur har avancerade laserskärningssystem övervunnit dessa hinder?
Lösningen för reflekterande material ligger i antagandet av avancerad fiberlaserteknik med inbyggt skydd mot ryggreflektion. Till skillnad från äldre CO2-lasrar använder moderna fiberlasrar ett solid state-förstärkningsmedium. Våra system är utrustade med sensorer som upptäcker bakreflexer direkt. Om en topp i reflekterad energi detekteras, justerar systemet pulsparametrarna eller stänger tillfälligt av strålen för att skydda kaviteten. Dessutom absorberas den kortare våglängden hos fiberlasrar (typiskt 1,07 mikrometer) lättare av koppar och mässing än den längre våglängden hos CO2-lasrar. Detta innebär att istället för att reflektera omvandlas energin effektivt till värme, vilket möjliggör rena, snabba skärningar.
När det gäller kompositer har bearbetningen av material som kolfiberförstärkta polymerer (CFRP) och glasfiberförstärkta polymerer (GFRP) blivit verklighet. Nyckeln här är inte bara kraft, utan pulslängd. Vi använder ultrakorta pulslasrar (picosecond eller femtosecond) som förångar material genom sublimering snarare än genom att smälta. Denna "kallablation"-process säkerställer att kolfibrerna skärs rent utan att den omgivande polymermatrisen smälter, vilket skulle leda till en grov kant och delaminering.
Vår fabrik har också fulländat skärningen av flerskiktsmaterial som används i modern elektronik och isolering. Dessa består ofta av en polymerfilm bunden till en metallfolie. Traditionell skärning skulle smeta ihop lagren. Med vår avancerade strålformningsoptik kan vi justera brännpunkten för att skära exakt genom stapeln utan att förvränga de enskilda lagren. Här är nyckelfunktionerna vi erbjuder för dessa svåra material:
-
Reflekterande metaller:Ren koppar (upp till 6 mm), mässing (upp till 8 mm) och högkiselaluminium.
-
Termiska kompositer:Kolfiberprepreg och härdad CFRP (upp till 10 mm) med minimal förkolning.
-
Laminat:Kopparklädda laminat (CCL) för PCB-tillverkning, skurna med noll grader.
-
Belagda material:Galvaniserat stål och Aluzink, kapad med kanttätning för att förhindra korrosion.
På Tianjin Shenghui Metal Products Co., Ltd. har vi dedikerade arbetsstationer speciellt konfigurerade för dessa material. Våra ingenjörer förstår nyanserna av strålens interaktion med olika material. Vi bearbetar inte bara dessa föremål; vi analyserar materialsammansättningen för att bestämma den optimala matningshastigheten och gaskombinationen. Denna tekniska expertis är grunden för vårt rykte och varför kunder litar på oss med sina mest utmanande projekt. När de behöver veta vilka nya material som nu kan bearbetas med avancerade laserskärningssystem, ser de till vår erfarenhet av framgång.
Varför är icke-metalliska material som keramik och safir nu livskraftiga?
Övergången av laserskärning från ett rent metallbearbetningsverktyg till en universell bearbetningslösning exemplifieras bäst av dess tillämpning på hårda, spröda icke-metaller. Material som teknisk keramik (aluminiumoxid, zirkoniumoxid), safir och specialglas är notoriskt svåra att forma. De är benägna att spricka under termisk stress och är hårdare än de flesta skärverktyg. Frågan om vilka nya material som nu kan bearbetas med avancerade laserskärningssystem omfattar dock just dessa ämnen, tack vare innovationer inom laservåglängd och strålstyrning.
Traditionella lasrar kämpade med keramik eftersom de är transparenta eller reflekterande för infrarött ljus. Vårt tillvägagångssätt använder antingen CO2-lasrar (med en längre våglängd som absorberas av det keramiska gittret) eller, på senare tid, gröna och UV-lasrar. När vi till exempel skär safir, som används för urtavlor med hög hållbarhet och kameraskal till smartphones, använder vi en teknik som kallas "filamentering". En ultrakort pulslaser är fokuserad inuti materialet. Den höga intensiteten skapar en plasmafilament som modifierar materialet internt, vilket skapar en separationslinje med praktiskt taget inga ytskador. Delarna separeras sedan med en mild mekanisk kraft, vilket ger orörda kanter.
För ledande keramik som Silicon Carbide (SiC), som används i kraftelektronik, använder vi en flerstegsprocess. Först ger en lågeffektstråle materialet. Sedan separerar en kontrollerad brytningsprocess delarna. Detta säkerställer att de känsliga elektriska egenskaperna hos SiC inte äventyras av mikrosprickor. Våra laserskärningssystem är utrustade med precisionssteg som flyttar materialet under en stationär stråle, vilket säkerställer absolut noggrannhet och minimerar vibrationer som kan krossa arbetsstycket.
Lönsamheten med att bearbeta dessa material öppnar för nya designmöjligheter inom olika branscher. Inom medicinsk teknik kan tandimplantat och kirurgiska verktyg av zirkoniumoxid nu skäras till anpassade geometrier på några minuter snarare än dagar. Inom halvledarindustrin möjliggör möjligheten att skära glasmellanlägg och keramiska substrat exakt nästa generation av miniatyriserad elektronik. Nedan är en lista över de icke-metalliska material som vår fabrik för närvarande bearbetar, som visar upp bredden av våra möjligheter:
-
Teknisk keramik:Aluminiumoxid (Al2O3), Zirkoniumoxid (ZrO2), Kiselnitrid (Si3N4).
-
Kristallina material:Syntetisk safir, kvarts och rubin.
-
Specialglas:Borosilikat, Gorilla Glass och Fused Silica.
-
Naturmaterial:Högdensitetsgrafit och kol-kolkompositer.
Denna expansion till icke-metaller representerar en betydande investering i expertis hos Tianjin Shenghui Metal Products Co., Ltd. Vi har utbildat våra tekniker specifikt i konsten att bearbeta spröda material. Det kräver ett annat tankesätt än att skära stål; tålamod och precision är avgörande. Genom att behärska dessa tekniker förser vi våra kunder med en enda källa för alla deras behov av precisionstillverkning, oavsett om de arbetar med tumtjockt stål eller wafer-tunn safir. Frågan om vilka nya material som nu kan bearbetas med avancerade laserskärningssystem besvaras dagligen på vår fabriksgolv.
Sammanfattning: Framtiden för materialbearbetning
Resan med laserskärningsteknik är en ständig expansion. Från dess tidiga dagar som ett nischverktyg för att skära tunnplåt har det utvecklats till en mångsidig, oumbärlig process för modern industri. Vi har utforskat hur reflekterande metaller, superlegeringar, kompositer och till och med spröd keramik nu är inom möjligheterna. Denna utveckling drivs av synergin mellan avancerade laserkällor, intelligenta kontrollsystem och djup metallurgisk och materialvetenskaplig kunskap.
För företag som vill behålla konkurrenskraften är det inte bara en akademisk övning att förstå vilka nya material som nu kan bearbetas med avancerade laserskärningssystem; det är en strategisk fördel. Det möjliggör konsolidering av försörjningskedjor, minskning av ledtider och skapandet av produkter med prestandaegenskaper som tidigare var ouppnåeliga. På vår fabrik är vi fast beslutna att flytta dessa gränser ytterligare. Vi testar kontinuerligt nya material och förfinar våra processer för att säkerställa att när våra kunder har ett utmanande projekt är vi redo att leverera.
Om du vill dra nytta av de senaste framstegen inom laserskärning för ditt nästa projekt, inbjuder vi dig att göra detkontakta oss. Låt Tianjin Shenghui Metal Products Co., Ltd. vara din partner inom innovation. Vårt team är redo att ge dig en detaljerad analys och offert för dina specifika materialbearbetningsbehov. Upplev precisionen och kapaciteten hos våra avancerade laserskärningssystem idag.
Vanliga frågor (FAQ)
Vilka nya material kan nu bearbetas med avancerade laserskärningssystem som var omöjliga för ett decennium sedan?
För ett decennium sedan var mycket reflekterande material som ren koppar och mässing extremt svåra att bearbeta på grund av risken för att bakåtreflektion skadade laserkällan. Idag är avancerade fiberlasersystem, som de som används vid Tianjin Shenghui Metal Products Co., Ltd., utrustade med skydd mot bakåtreflektion och kortare våglängder som lätt absorberas av dessa metaller. Dessutom skärs nu sköra icke-metaller som teknisk keramik (aluminiumoxid, zirkoniumoxid) och kristallina material som safir rutinmässigt med ultrakorta pulslasrar som utför "kallablation", vilket förhindrar termisk sprickbildning. Dessa framsteg har effektivt fördubblat utbudet av bearbetningsbara material, vilket möjliggör innovation inom elektronik, flyg och tillverkning av medicintekniska produkter.
Hur jämför laserskärningskvaliteten för nya material som CFRP jämfört med traditionella metaller?
Kvalitetsmåtten skiljer sig eftersom fellägena är olika. För traditionella metaller mäts kvaliteten genom kantgrovhet (Ra) och slagg. För nya material som kolfiberförstärkt polymer (CFRP) är det primära problemet den värmepåverkade zonen (HAZ) och delaminering. Avancerade laserskärningssystem åtgärdar detta genom att använda pulsade fiberlasrar eller UV-lasrar som minimerar värmetillförseln. På vår fabrik uppnår vi vad som kallas "dry cut" på CFRP, där matrismaterialet inte smälter eller bränns, och fibrerna klipps rent. Detta resulterar i en skärkvalitet som ofta är överlägsen mekanisk fräsning eftersom det inte finns något verktygsslitage eller vibrationer, vilket säkerställer konsekvent kantkvalitet över tusentals delar, vilket är avgörande för strukturella komponenter för flyg- och rymdindustrin.
Vilka är begränsningarna vid bearbetning av högreflekterande metaller med moderna laserskärningssystem?
Medan moderna system har övervunnit den primära risken för bakreflektion finns det fortfarande praktiska begränsningar. Den huvudsakliga begränsningen är tjockleken. Även om vi kan skära koppar upp till 6 mm på ett tillförlitligt sätt, blir skärning av tjockare sektioner (över 10 mm) utmanande på grund av materialets höga värmeledningsförmåga, som snabbt leder bort värmen från skärzonen. Detta kan leda till en lägre skärhastighet jämfört med stål med samma tjocklek. Dessutom har materialets renhet betydelse; syrefri koppar med hög konduktivitet (OFHC) skär annorlunda än koppar med elektrolytisk tuff pitch (ETP). Våra ingenjörer på Tianjin Shenghui Metal Products Co., Ltd. tar hänsyn till dessa nyanser genom att justera brännpunkten och använda kväve vid mycket höga tryck för att säkerställa en ren, gradfri kant, men att förstå den specifika legeringskemin är nyckeln till ett framgångsrikt resultat.
Kan avancerade laserskärningssystem bearbeta belagda eller målade material utan att skada beläggningen?
Ja, detta är en av de betydande fördelarna med modern laserskärning. Vid bearbetning av förmålade eller belagda metaller är målet ofta att skära igenom metallen utan att flisa beläggningen på ytan eller bränna tillbaka den från skärkanten. Detta uppnås genom vad som kallas "beläggningsvänlig skärning". Genom att använda en fiberlaser med mycket liten skärbredd och optimera pulsformen kan vi förånga metallen samtidigt som den omgivande beläggningen lämnas intakt. För material som galvaniserat stål använder vi också specialiserade skärparametrar som minimerar zinkförångning vid skärkanten, vilket minskar bildningen av zinkoxid (vitrost) efter processen. Våra laserskärningssystem är programmerade med specifika recept för dessa material för att säkerställa att beläggningens estetiska och skyddande egenskaper bevaras.
Vilka specifika laserparametrar är mest kritiska för att skära ny teknisk keramik och glas?
För teknisk keramik och glas är den mest kritiska parametern inte längre bara effekt, utan våglängd och pulslängd. Dessa material är transparenta för vanliga infraröda fiberlasrar, så de kräver antingen en CO2-laser (9,3 µm till 10,6 µm våglängd) som absorberas av kiseldioxidstrukturen, eller en grön/UV-laser för högprecisions "kallskärning". Pulslängd är lika viktig; vi använder pikosekund- eller femtosekundpulser. Detta är otroligt kort (en kvadrilliondels sekund), vilket levererar energi så snabbt att materialet sublimeras direkt från fast till gas utan att smälta. Denna "kallablation"-process är väsentlig för att förhindra mikrosprickbildning och värmestress i den keramiska matrisen. Dessutom måste fokuspunktens placering kontrolleras med submikron noggrannhet för att säkerställa att skärningen är vertikal och exakt.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик