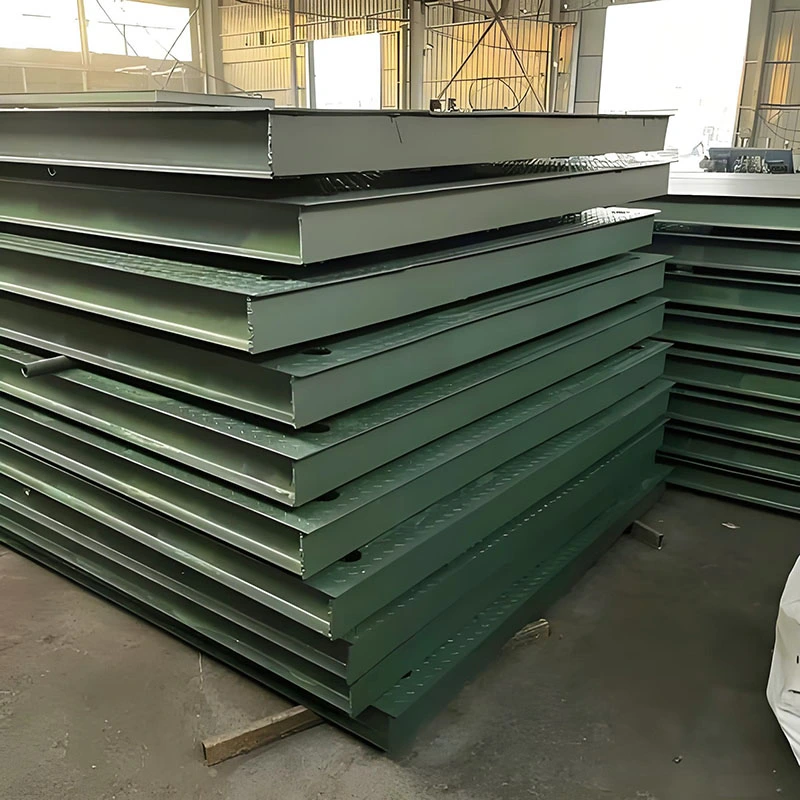
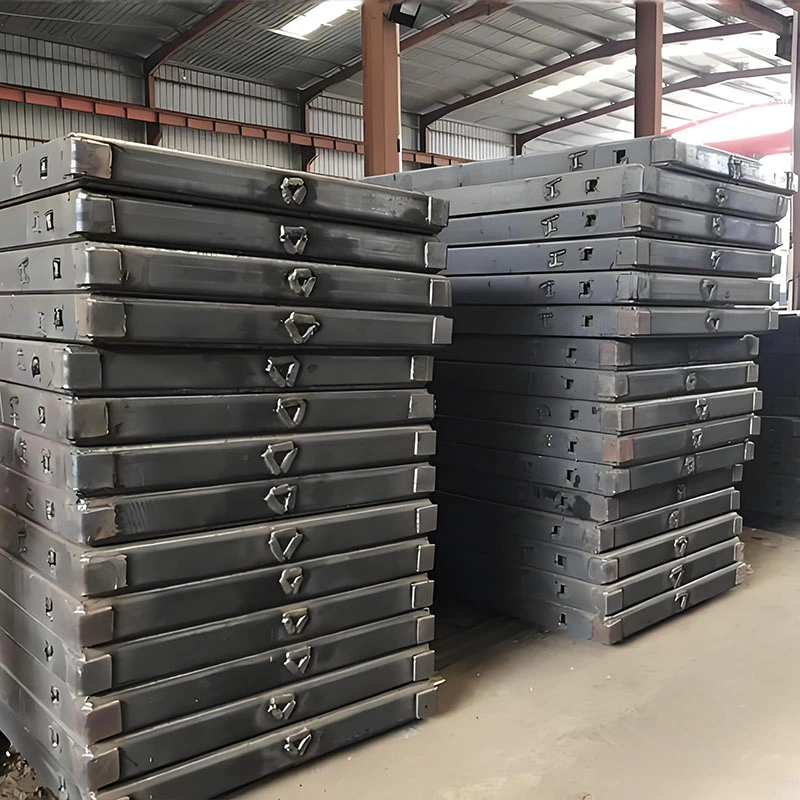
(I) Konstruktion av prefabriceradeSpiralsvetsade rör(Lämplig för mjuk jord, siltig lera och sandiga jordlager)
Pålpositionsverifiering: Verifiera pålens positionskoordinater igen för att säkerställa att ingen avvikelse sker; placera borriggen och justera vertikaliteten på borrröret.
Borrning och hålbildning: Starta borriggen, använd en spiralformad borrkrona för att borra medurs, kontrollera borrhastigheten vid 0,8-1,5 m/min, justera efter jordlagret (långsammare för hårda jordlager, snabbare för mjuka jordlager); övervaka borrrörets vertikalitet under borrning och korrigera det omgående.
Hålrengöring och smutsborttagning: Efter borrning till designpålens längd, låt borren stå på tomgång i 30-60 sekunder för att ta bort lös jord i botten av hålet (lös jordtjocklek ≤ 100 mm); avlägsna jorden mekaniskt för att undvika ansamling runt hålöppningen.
Lyftning av pålkroppar: Använd en kran (16-50t) för att lyfta den förtillverkade spiralformade rörpålen, med en tvåpunktslyftmetod (lyftpunkter vid 1/3 av pålens längd från pålens ände) för att förhindra böjning av pålkroppen; pålkroppens vertikalitetsavvikelse ≤ 1‰.
Pålning och placering: Sänk långsamt ned pålkroppen i hålet, rikta in den mot mitten av hålet och kör pålen till designhöjden med hjälp av egenvikt + hamring (eller statiskt tryck), kontrollera pålningshastigheten till 0,5-1,0 m/min för att undvika stötbelastningsskador på pålkroppen.
Skarvning av pålsektion (vid behov): Använd flänsanslutning eller svetsning. För flänsanslutning, dra åt bultarna symmetriskt (moment ≥ 300 N·m); för svetsning, svetshöjden ≥ 8 mm, utan slagginneslutning eller porer; vertikalitetsavvikelsen efter skarvning ≤ 2‰.
Håltätning: Högens övre del ska vara 500 mm högre än designhöjden (för efterföljande pålklippning), och hålöppningen ska tätas med betong eller lera för att förhindra att skräp kommer in.
(II) Konstruktion av borrade och injekterade spiralformade rörpålar (Lämplig för vattenrika jordlager, sandlager och hårda mellanbäddade lager)
Pålpositionslayout och borriggpositionering: Samma som förtillverkade spiralformade rörpålar, installera ett injekteringsrör (internt eller externt) på borröret.
Borrning och hålbildning: Borra med en spiralformad borrkrona, samtidigt som rent vatten eller lera (för väggskydd) sprutas in genom injekteringsröret, kontrollera borrhastigheten... 0,5-1,2 m/min; slagborr kan användas för extra krossning vid penetrering av hårda mellanskikt.
Injektering i första steg: Efter borrning till den planerade pållängden, starta injekteringspumpen och injicera cementbruk (vatten-cementförhållande 0,5-0,6), med ett injekteringstryck på 1,5-3,0 MPa. Injekteringsvolymen bör kontrolleras till 1,2-1,5 gånger pålens volym. Under injekteringen, lyft långsamt upp borrstången (lyfthastighet 0,3-0,5 m/min) för att säkerställa full injektering i botten av hålet.
Installation av armeringsbur (vid behov): Efter att injekteringen är klar, sänk omedelbart förstärkningsburen (huvudarmeringsskyddets tjocklek ≥ 50 mm). Förstärkningsburens vertikalitetsavvikelse bör vara ≤ 1‰, och toppen bör fixeras för att förhindra att den sjunker.
Injektering i andra steg (valfritt): Innan den första injekteringen av cementbruket i första steget (vanligtvis 4-8 timmar), utför injektering i andra steg med ett injekteringstryck på 2,0-4,0 MPa för att komplettera pålens sidofriktion och förbättra enpålens bärförmåga.
Betonggjutning (om den är utformad som armerad betongpålar): Efter det att injekteringen i andra steget är klar, häll betong (sjunka 180-220 mm) med hjälp av tremie-rörmetoden för att förhindra segregering. Pålens topphöjd bör vara 500 mm högre än den dimensionerade höjden.
III. Viktiga kvalitetskontrollpunkter
Pålpositionsavvikelse: Enkel pålpositionsavvikelse ≤ 50 mm, grupppålpositionsavvikelse ≤ 100 mm
Pålkroppens vertikalitet: ≤ 1‰ (prefabricerade pålar), ≤ 1,5‰ (borrade och ingjutna pålar)
Pålens längd och höjd: Pållängdsavvikelse ± 500 mm, pålens topphöjdsavvikelse ± 50 mm
Injekteringskvalitet: Cementbrukets styrka ≥ konstruktionskrav (vanligtvis ≥ 30 MPa), injekteringsvolymavvikelse ≤ ± 10 %
Pålkroppens integritet: Testad med lågtöjningsmetoden (provtagningsfrekvens ≥ 10%), inga defekter som trasiga pålar eller halsning.
Bärförmåga för en påle: Testad med statisk belastningstest (provtagningsgrad ≥ 1 % och ≥ 3 pålar), bärighet uppfyller designkraven.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик