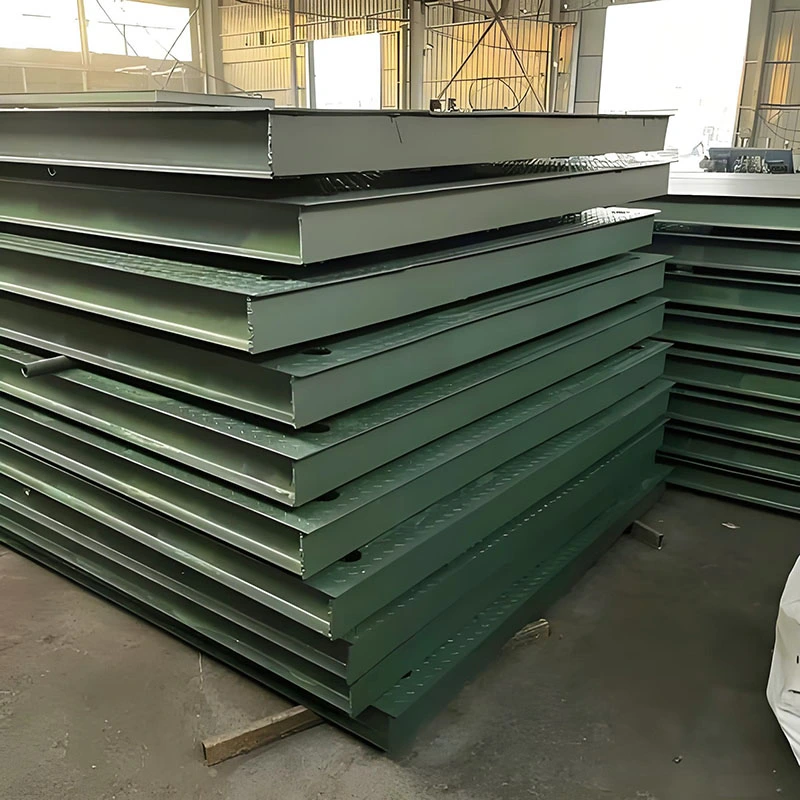
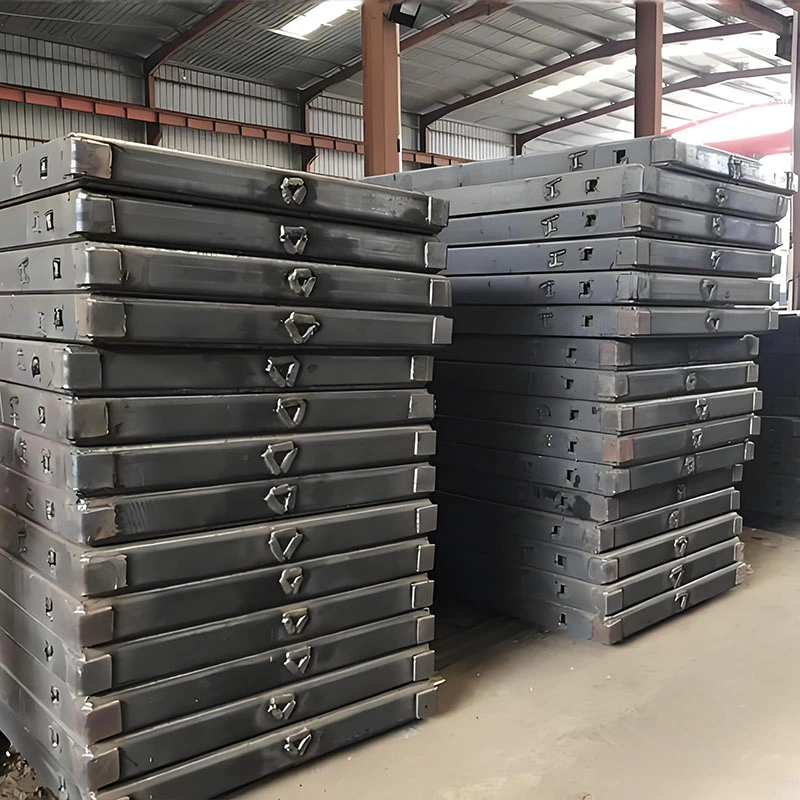
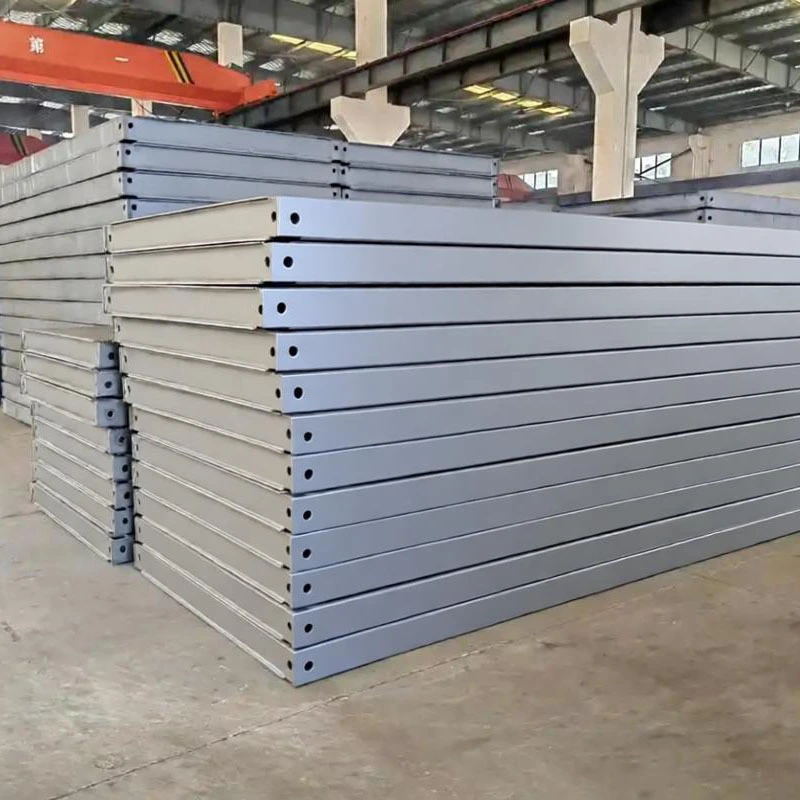
Landskapet för industriell tillverkning genomgår en seismisk förändring. Inom den tunga metalltillverkningen, där tjocklek, precision och genomströmning inte är förhandlingsbara, ersätts traditionella metoder alltmer av en mer avancerad, effektiv och mångsidig teknologi: hög effektlaserskärning. I årtionden har vår fabrik legat i framkant när det gäller metallbearbetning, och vi har bevittnat denna omvälvande utveckling. Frågan är inte längre om tillverkarna kommer att använda högeffektlasrar, utan hur snabbt de kan integrera dem för att förbli konkurrenskraftiga. Denna teknik är inte längre en lyx; det är det nya riktmärket för förmåga, kvalitet och effektivitet vid hantering av krävande projekt. Hos Tianjin Shenghui Metal Products Co., Ltd. är vår investering i toppmoderna laserskärningssystem en central del av vårt engagemang för att leverera oöverträffat värde till våra kunder inom gruv-, bygg-, energi- och tunga maskinerssektorer.
Innehållsförteckning
Vad är högeffektlaserskärning och hur skiljer det sig från traditionella metoder?
Högeffektlaserskärning, i samband med industriell tillverkning, hänvisar vanligtvis till system som arbetar på 6 kW och högre, med maskiner som nu rutinmässigt når 15 kW, 20 kW och till och med 30 kW. Kärnan är det en termisk separationsprocess där en fokuserad laserstråle med hög energitäthet smälter, bränner eller förångar material längs en programmerad bana, assisterad av en högtrycksgasstråle för att skjuta ut det smälta materialet och skapa en ren skärf. Vår fabrik använder fiberlaserteknik, där laserstrålen genereras i en aktiv fiber och levereras via en flexibel fiberkabel till skärhuvudet. Detta erbjuder överlägsen elektrisk effektivitet, strålkvalitet och tillförlitlighet jämfört med äldre CO2-lasersystem.
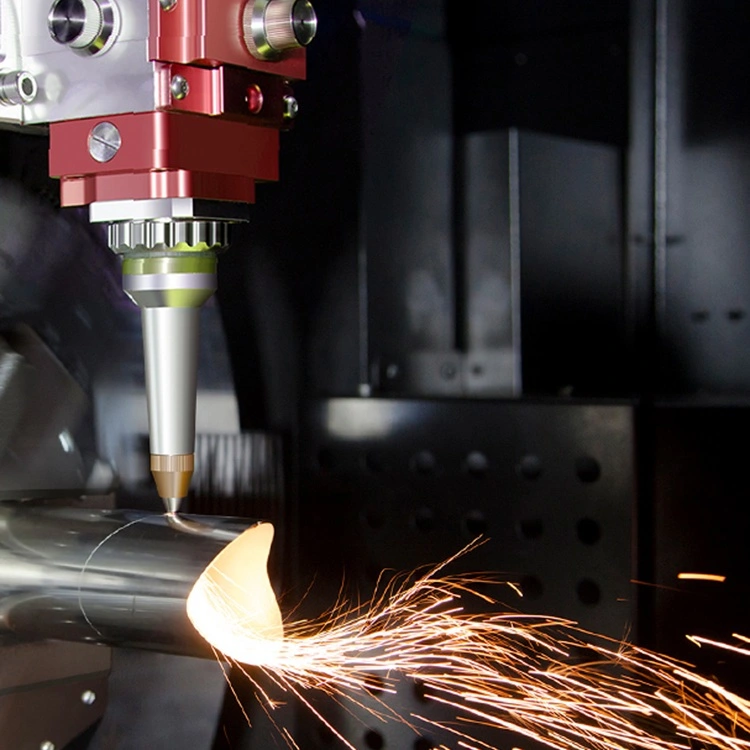
Den grundläggande skillnaden från traditionella hårda skärmetoder är djupgående. Låt oss kontrastera det med plasma- och syrebränsleskärning:
-
Precision och värmepåverkad zon (HAZ):Plasma- och syre-bränsleskärning är processer med hög värme som skapar en stor HAZ, vilket leder till betydande materialförvrängning, egghärdning och en bred skärning. Vår laserskärning med hög effekt producerar en exceptionellt liten, fokuserad värmetillförsel. Detta resulterar i en minimal HAZ, praktiskt taget ingen termisk distorsion på det återstående materialet, och en smal sektion som möjliggör intrikata konturer och tätare kapsling av delar, vilket drastiskt förbättrar materialutnyttjandet.
-
Skärkvalitet och efterbehandling:Traditionella metoder lämnar ofta efter sig en fasad kant, slagg (återstelnad slagg) och ett oxiderat lager som kräver omfattande sekundärslipning eller bearbetning. En viktig fördel som vi kämpar för i vår process är laserns förmåga att leverera en fyrkantig, slät och ofta "färdig att svetsa" skärkant. Detta minskar eller eliminerar efterbehandlingstid och kostnader, en kritisk faktor vid tung tillverkning där manuell efterbehandling är arbetskrävande.
-
Mångsidighet och automatisering:Medan plasma kämpar med reflekterande material som aluminium och mässing, och oxy-fuel är begränsat till järnmetaller, kan högeffektfiberlasrar skära ett stort antal material – från mjukt stål och rostfritt stål till aluminium, koppar och mässing – utan att ändra gaskällan för själva lasergenereringen. Dessutom integreras laserskärning sömlöst med moderna CNC-kontroller och automatiserade materialhanteringssystem. Vårt produktionsgolv har automatiserad lastning och lossning, vilket möjliggör oavbruten drift med släckt ljus, vilket är en spelväxlare för stora volymer, tunga plåtprojekt.
-
Hastighet och driftskostnad:För tunna till medelstora plåtar går laserskärningen betydligt snabbare. För mycket tjocka plåtar (t.ex. över 30 mm) kan den råa skärhastigheten vara jämförbar med plasma, men när man räknar in den överlägsna kantkvaliteten som eliminerar sekundärt arbete, är den totala arbetstiden ofta lägre. Driftkostnaderna ger en nyanserad bild. Även om den initiala kapitalinvesteringen är högre, leder förbrukningskostnaderna (lasergaser kontra plasmaelektroder och munstycken) och den elektriska effektiviteten hos fiberlasrar till en lägre kostnad per meter för snitt i de flesta produktionsscenarier, särskilt när man överväger det holistiska produktionsarbetsflödet.
Enligt vår erfarenhet på Tianjin Shenghui Metal Products Co., Ltd. handlade skiftet inte bara om att köpa en ny maskin. Det representerade en strategisk översyn av hela vår tillverkningsfilosofi, med prioritering av precision från första snittet för att minimera nedströms flaskhalsar och maximera den totala projekteffektiviteten.
Varför är högeffektlaserskärning tekniskt och ekonomiskt avgörande för tungt arbete?
Den väsentliga karaktären hos högeffektlaserskärning för tung tillverkning är rotad i en konvergens av tekniska fördelar som direkt översätts till ekonomiska fördelar. Det löser ihållande smärtpunkter i branschen.
Tekniska krav:
-
Skär genom tjocka sektioner:Kraften är av största vikt. Med våra högeffektslasrar (15kW+) kan vi konsekvent skära igenom mjukt stål upp till 50 mm och mer med hög kvalitet. Den ökade effekten möjliggör högre matningshastigheter även vid dessa tjocklekar, vilket bibehåller produktiviteten. Denna förmåga är väsentlig för komponenter i strukturella ramar, skeppsbyggnad och gruvutrustning.
-
Hantera värmetillförsel för strukturell integritet:Tung tillverkning involverar ofta kritiska svetsar nära skurna kanter. Den stora HAZ från plasma kan äventyra modermetallens egenskaper, vilket kräver extra steg. Laserns låga värmetillförsel bevarar den metallurgiska integriteten hos basmaterialet, vilket säkerställer starkare, mer förutsägbara svetsar och minskar risken för distorsion i sammansatta strukturer. Denna tillförlitlighet är en hörnsten i vår kvalitetssäkring på vår fabrik.
-
Komplexitet utan kompromisser:Heavy-duty betyder inte enkelt. Komponenter kräver ofta komplexa utskärningar, inre konturer och precisionshål för bultar och hydraulik. Laserskärning, styrd av avancerad CAD/CAM-mjukvara, exekverar dessa komplexa geometrier med samma lätthet som en rak linje, något som är otroligt tidskrävande och kostsamt med traditionella metoder.
-
Repeterbarhet och digital integration:Varje del är en perfekt digital kopia av den första. Denna nivå av repeterbarhet är omöjlig att uppnå manuellt och svår även med manuell CNC-plasma. Det säkerställer utbytbarhet vid montering, vilket är avgörande för storskaliga projekt och utbyte av underhållsdelar.
Ekonomiska nödvändigheter:
-
Minska totala ägandekostnader (TCO):Även om initialkostnaden är högre, är TCO fördelaktig. Besparingar visar sig i:
- Materialbesparingar: Förbättrad kapslingsprogramvara i kombination med en smal skär kan förbättra materialutbytet med 2-8 %, en massiv besparing på dyra tunga plåtar.
- Minskad arbetskostnad: Automatisering minskar direkt operatörstid per del. Ännu viktigare är att minskningen eller elimineringen av sekundär efterbehandling (slipning, fräsning) representerar den mest betydande arbetsbesparingen.
- Förbrukningsmaterial och energieffektivitet: Fiberlasrar har en väggpluggeffektivitet på över 40 %, vilket vida överträffar CO2-lasrar eller den konstanta gasförbrukningen av syrebränsle.
-
Aktivera nya affärsmodeller:Snabbheten och flexibiliteten hos våra laserskärningstjänster gör att vi kan svara på brådskande förfrågningar och kortsiktiga projekt med lönsamhet. Det gör just-in-time-tillverkning mer genomförbar för tunga komponenter, vilket minskar kundens lagerkostnader.
-
Kvalitet som ekonomisk drivkraft:Att leverera komponenter som passar perfekt första gången eliminerar kostsamma omarbeten och förseningar på kundens monteringslinje. Denna tillförlitlighet bygger långsiktiga partnerskap och minskar dolda kostnader för våra kunder, vilket gör vår tjänst från Tianjin Shenghui Metal Products Co., Ltd. till ett värdedrivet val, inte bara en kostnadspost.
Det ekonomiska argumentet är tydligt: laserskärning med hög effekt förvandlar ett kostnadsställe (skärning och förberedelse) till en strategisk fördel, vilket gör det möjligt för tillverkare att bjuda mer konkurrenskraftigt på komplexa projekt samtidigt som de skyddar sina vinstmarginaler.
Vilka nyckelparametrar i högeffektlaserskärmaskiner är viktigast?
Att välja och använda ett laserskärningssystem med hög effekt handlar inte bara om watt. Att förstå samspelet mellan nyckelparametrar är det som gör att en fabrik som vår kan optimera prestanda för tunga material. Här beskriver vi de kritiska specifikationerna som definierar vår förmåga.
|
Parameter
|
Typiskt räckvidd för Heavy-Duty
|
Inverkan på tillverkning och vår implementering
|
| Laserkraft |
6 kW till 30 kW+ |
Bestämmer maximal tjocklek och skärhastighet. Våra primärproduktionsmaskiner är 15kW och 20kW, och erbjuder den optimala balansen för kapning av 25-50 mm stål med höga hastigheter samtidigt som kantkvaliteten bibehålls. Makt påverkar direkt vår genomströmning. |
| Beam Quality (BPP) |
< 2 mm*mrad (lägre är bättre) |
Kanske mer kritisk än råkraft. En halvljusparameterprodukt innebär en tätare, mer fokuserad stråle. Detta möjliggör finare snitt, mindre snitt och möjligheten att skära tjockare material med given kraft. Det är hemligheten bakom våra högkvalitativa kanter på tjock plåt. |
| Skärbäddsstorlek och kapacitet |
Ofta 6m x 2,5m eller större; 20-40 Ton lastkapacitet |
Definierar storleken och vikten på plattan vi kan bearbeta. Våra system är designade för tunga plattor i full storlek, med robusta stödstrukturer för att förhindra hängning under kapning, vilket säkerställer noggrannhet över hela bädden. |
| Linjär drivning och positioneringsnoggrannhet |
Positioneringsnoggrannhet: ±0,05 mm/m, repeterbarhet: ±0,03 mm |
Säkerställer dimensionell precision över stora, tunga delar. Högpresterande linjära drivningar och styv maskinkonstruktion bibehåller denna noggrannhet även under snabba accelerationer och vikten av tjockt material, vilket är grundläggande för vår del konsistens. |
| Assist gassystem & tryck |
Högtryckssyre (för tjockt stål upp till 500 psi), kväve (för högkvalitativa kanter) |
Gaskemin och trycket är avgörande för processkontroll. För skärning av tjocka snitt använder vi högrent syre för att skapa en exoterm reaktion som ökar energitillförseln. För rostfritt stål och aluminium ger högtryckskväve (upp till 25 bar) rena, oxidfria kanter. Våra system har robust gasleverans för att upprätthålla ett konstant tryck. |
| Munstycksteknik & skärhuvuden |
Automatiska munstycksväxlare, kapacitiva höjdsensorer |
Automatisering är nyckeln till drifttid. Våra huvuden har automatisk rengöring och byte av munstycken, vilket bibehåller optimala skärförhållanden. Avancerade höjdsensorer upprätthåller ett exakt avståndsavstånd, även över skeva eller ojämna plåtar – en vanlig utmaning vid tung tillverkning. |
| Styrsystem och programvara |
Avancerad CNC med materialdatabas |
Operationens hjärna. Våra system använder sofistikerad mjukvara med föroptimerade parametrar för tusentals material-tjocklek-kraftkombinationer. Detta gör att våra operatörer kan fokusera på kapsling och arbetsflöde, inte manuell parametergissning, vilket säkerställer optimala resultat från första skärningen. |
I vår dagliga verksamhet på Tianjin Shenghui Metal Products Co., Ltd., litar vi inte bara på dessa parametrar som statiska siffror. Vi finjusterar dem kontinuerligt genom vår processexpertis. Till exempel är optimering av gastryck och skärhastighet för en specifik sats av 40 mm AR400 nötningsbeständigt stål en tillämpning av vår djupa kunskap, vilket säkerställer att vi levererar delar som uppfyller de tuffaste slitstarka specifikationerna. Denna tekniska behärskning, inbyggd i varje laserskärningsjobb, är det som skiljer vår fabrik åt.
Hur skapar högeffekts laserskärningsapplikationer påtagliga fördelar?
Beviset på högeffektlaserskärningens viktiga roll är i verkliga tillämpningar inom tung industri. Låt oss undersöka specifika användningsfall där vår kapacitet ger mätbara resultat.
Gruv- och schaktningsutrustning:
-
Komponenter:Skoptandadaptrar, spårlänkar, chassisektioner, slitplåtar, konstruktionsstöd.
-
Realiserade fördelar:Dessa delar kräver extrem hållbarhet. Laserskärning möjliggör exakt profilering av Hardox och andra slitstål med minimal värmetillförsel, vilket förhindrar tidig sprickbildning eller fel. Noggrannheten säkerställer perfekt passform för efterföljande hårdsvetsning eller svetsning, vilket förlänger komponenternas livslängd. För ett nyligen genomfört projekt reducerade vår laserskärning av komplexa slitplåtskonturer kundens monteringstid med 15 % på grund av elimineringen av passformslipning.
Konstruktion och konstruktionsstål:
-
Komponenter:Anslutningsplåtar, kilar, balkänddetaljer, kundanpassade konsoler, arkitektoniska element.
-
Realiserade fördelar:Snabbhet och noggrannhet är kung. Högeffektlasrar kan snabbt bearbeta tjocka anslutningsplattor med flera bulthål och komplexa former. Precisionen säkerställer att hålen passar perfekt i fältet, vilket eliminerar kostsam brotschning eller fältändringar. Vår kapslingsprogramvara minimerar skrot från dessa vanligtvis mindre men många delar, vilket direkt förbättrar projektmarginalerna för våra kunder.
Tunga transporter och jordbruksmaskiner:
-
Komponenter:Ramskenor, axelstöd, kabinkonstruktioner, skördarblad, växellådshus.
-
Realiserade fördelar:Dessa applikationer blandar tjocka material med komplexa geometrier. Laserskärande handtag båda sömlöst. Möjligheten att skära rena hål för hydraulledningar direkt i tjocka ramelement, redo för svetsning, effektiviserar hela tillverkningsrörledningen. Konsistensen i vår laserskärning innebär att varje del i en produktionsserie är identisk, avgörande för tillverkning av löpande band.
Energi och infrastruktur:
-
Komponenter:Vindkraftverksdelar (flänsar, konsoler), tryckkärlssegment, strukturella noder för broar, kraftgenereringshus.
-
Realiserade fördelar:Här är kvalitet och certifiering av största vikt. De rena, slaggfria kanterna från laserskärning ger en utmärkt svetsförberedande yta, vilket leder till svetsar med högre integritet som kan klara rigorösa röntgen- eller ultraljudstester. Den digitala spårbarheten av CNC-laserskärning – där varje skärning kommer från en certifierad ritning – stöder den strikta dokumentation som krävs inom dessa sektorer.
För alla dessa applikationer inkluderar de påtagliga fördelarna vi observerar och levererar för våra partners:Minskade ledtider(snabbare skärning + mindre sekundärt arbete),Förbättrad designfrihetLägre totala projektkostnad (genom materialbesparingar och arbetsreduktion), ochFörbättrad produktprestanda(genom bättre passande komponenter med överlägsen kantintegritet). Varje dag i vår fabrik ser vi hur laserskärning med hög effekt förvandlar ambitiösa konstruktioner till pålitlig, kraftig verklighet förTianjin Shenghui Metal Products Co., Ltd.och våra kunder.
Hur ser framtiden ut för laserskärning i tung tillverkning?
Evolutionen är långt ifrån över. Banan pekar mot ännu större integration, intelligens och förmåga, vilket förstärker laserskärningens centrala roll.
-
Effektökningar och processförfining:Laserkrafterna kommer att fortsätta att klättra, vilket gör 50 mm+ stålskärning vid höga hastigheter mer rutin. Fokus kommer dock att skifta till "smart power"-hantering – dynamisk justering av effekt, frekvens och strålläge under en skärning för att optimera för olika funktioner (t.ex. hög hastighet på tunna banor, hög effekt på tjocka väggar) inom en enda del, vilket ytterligare förbättrar cykeltider och kantkvalitet.
-
Hyper-Automation och Lights-Out Factory:Integreringen av laserskärning med uppströms och nedströms processer kommer att fördjupas. Vi föreställer oss helautomatiska linjer där råplåt lagras, hämtas, laserskärs, sorteras och sedan transporteras till robotsvetsceller – allt med minimal mänsklig inblandning. Vår investering i automation är ett steg mot denna framtid och maximerar utnyttjandet av våra högeffekts laserskärningstillgångar 24/7.
-
AI och prediktiv processkontroll:Artificiell intelligens kommer att gå från koncept till standardverktyg. Maskininlärningsalgoritmer kommer att analysera sensordata (återreflektion, smältbassövervakning) i realtid för att förutsäga och korrigera för defekter som slaggbildning eller håltagningsfel innan de inträffar, vilket garanterar första delens korrekthet och minskar skrot på dyra material.
-
Hybridtillverkning:Gränsen mellan subtraktiv (klippande) och additiv (uppbyggande) tillverkning kommer att suddas ut. Laserskärhuvuden kommer att integreras med lasermetallavsättningshuvuden (LMD) på samma maskin. Detta gör det möjligt att skära en del från plåt och sedan lägga till komplexa funktioner eller slitstark beklädnad i en enda uppsättning, vilket öppnar nya möjligheter för reparation och komplexa delar.
-
Hållbarhetsdrift:Fiberlasrars inneboende effektivitet kommer att vara en stor tillgång. Minskningen av materialavfall genom optimal häckning, den lägre energiförbrukningen per del och elimineringen av många kemiska rengöringsprocesser förknippade med andra skärmetoder gör att laserskärning är det grönare valet. Detta är i linje med den växande efterfrågan på hållbar tillverkning i vår bransch.
För en framtidsinriktad tillverkare som Tianjin Shenghui Metal Products Co., Ltd. är det en del av vårt DNA att hålla sig à jour med dessa trender. Vårt åtagande är att inte bara anta teknik, utan att förstå och utnyttja den för att lösa våra kunders framtida utmaningar idag. Framtiden för tung tillverkning är digital, automatiserad och laserfokuserad, och vår fabrik byggs för att leda den framtiden.
Slutsats
Bevisen är överväldigande. Högeffektlaserskärning har övergått från ett avancerat alternativ till en viktig kärnteknologi för alla seriösa tunga metalltillverkare. Den tar upp den kritiska triaden av moderna tillverkningskrav:högre kvalitet, lägre kostnad och kortare tid till marknaden.Den tekniska förmågan att skära tjocka material med precision, minimal värmetillförsel och exceptionell kantkvalitet, kombinerat med de ekonomiska fördelarna med minskad arbetskraft, materialbesparingar och processintegration, skapar en obestridlig konkurrensfördel.
På Tianjin Shenghui Metal Products Co., Ltd. har vi gjort denna teknik till hörnstenen i vår produktion. Vår expertis är inte bara att äga maskinerna; det handlar om att bemästra processparametrarna, integrera dem med vårt bredare tillverkningsarbetsflöde och använda denna förmåga för att lösa komplexa utmaningar för våra kunder i de mest krävande sektorerna.
Om dina projekt involverar tunga plåtar, komplexa geometrier och ett behov av pålitliga komponenter av hög kvalitet, är det inte längre valfritt att samarbeta med en tillverkare utrustad med avancerad laserskärning med hög effekt – det är viktigt. Vi inbjuder dig att utvärdera den totala kostnaden och tidslinjen för ditt nästa projekt, med tanke på de holistiska besparingar som vårt tillvägagångssätt kan ge.
Är du redo att uppleva precisionen och effektiviteten hos laserskärning med hög effekt för dina tunga tillverkningsbehov? Kontakta vårt ingenjörsteampå Tianjin Shenghui Metal Products Co., Ltd. idag för en konsultation. Dela dina ritningar eller specifikationer och låt oss tillhandahålla en detaljerad analys av hur vår laserskärningskapacitet kan optimera din design, minska dina kostnader och påskynda ditt projekts tidslinje.
Vanliga frågor (FAQ)
Varför blir laserskärning med hög effekt viktig för tung metalltillverkning?
Fråga 1:Vad är huvudorsaken till att tunga tillverkare byter till högeffekts laserskärning över plasma?
Svar:Den primära drivkraften är den totala kostnaden och kvalitetsfördelen. Medan plasma har en lägre initial maskinkostnad, erbjuder högeffektlaserskärning överlägsen skärkvalitet som ofta eliminerar dyr sekundär bearbetning eller slipning, ger mycket högre precision för komplexa delar och möjliggör tätare materialkapsling för att minska avfallet. Under hela projektets livscykel – med tanke på materialutbyte, arbete för efterbearbetning och montering – har laserskärning visat sig vara mer effektiv och kostnadseffektiv för ett brett utbud av tunga applikationer.
Fråga 2:Hur tjockt av ett material kan högeffektlasrar effektivt skära för industriella tillämpningar?
Svar:Effektiv skärtjocklek beror på materialtyp, laserkraft och önskad eggkvalitet. För mjukt stål kan en 15 kW laser skära rent upp till cirka 25-30 mm vid höga hastigheter och kan bearbeta upp till 40-50 mm med lämpliga parametrar. Med 20-30 kW lasrar sträcker sig den övre gränsen till 50-60 mm och längre. För rostfritt stål och aluminium är den maximala renskurna tjockleken vanligtvis mindre, men fortfarande betydande (t.ex. 25-35 mm med 20 kW). Det är avgörande att rådgöra med en expert, som vårt team, för att matcha kraften till din specifika materialmix.
Fråga 3:Förvränger den höga värmen från en laser tjocka metallplattor?
Svar:Kontraintuitivt skapar högeffektlaserskärning *mindre* skevhet än plasma- eller syrebränsleskärning för de flesta tjocklekar. Detta beror på att värmetillförseln är mycket koncentrerad och rör sig snabbt. Det lokala området värms upp och kyls snabbt, vilket minimerar spridningen av värme till det omgivande materialet (den värmepåverkade zonen). Detta är en viktig fördel, eftersom det bevarar planheten hos den återstående plåten och geometrin hos den skurna delen, vilket minskar rätningsarbetet efter skärning.
Fråga 4:Är laserskärning ekonomiskt för små partier eller enstaka tunga delar, eller endast för massproduktion?
Svar:Det är exceptionellt ekonomiskt för små serier och prototyper. Installationen är helt digital – laddar en CAD-fil – utan några fysiska verktyg eller mallar som krävs. Det betyder att det praktiskt taget inte finns någon installationskostnad eller tidsskillnad mellan att skära en del eller hundra. Denna flexibilitet gör den idealisk för specialtillverkning, prototypframställning och underhåll/reparation/drift (MRO), vilket möjliggör kostnadseffektiv produktion av enstaka, komplexa komponenter.
Fråga 5:Vilka är begränsningarna eller utmaningarna med laserskärning med hög effekt på mycket tjockt (t.ex. 50 mm+) konstruktionsstål?
Svar:På den extrema övre änden av tjockleken inkluderar utmaningarna att uppnå en perfekt fyrkantig skärning över hela djupet (avsmalning kan förekomma), hantera det höga hjälpgastrycket och förbrukningen som krävs och att bibehålla skärhastigheten för att förhindra överdriven smältning. Den skurna kanten kan också ha en något grövre finish jämfört med tunnare snitt. För dessa extrema tillämpningar kräver processen noggrann parameteroptimering av erfarna tekniker. Ofta, för de allra tjockaste sektionerna (t.ex. över 60 mm), kan en kombination av processer – som att laserskära profilen och sedan bearbeta kanten för en svetsförberedelse – vara den mest effektiva lösningen. Vi bedömer detta från fall till fall för att säkerställa bästa resultat.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик